

Hvað er RTCP í 5-ása CNC vinnslu? Heill leiðbeiningar um RTCP vs vinnslu með fastása
Aug 04, 2026
Skildu eftir skilaboð
Hvers vegna RTCP & Fixed-Axis skilgreina nútíma 5-axa CNC vinnslu
Í háþróaðri framleiðslu eru fimm ása CNC vélar almennt viðurkennd sem "kórónu gimsteinn" nákvæmnisbúnaðar. Mikilvægar iðnaðaríhlutir - hjól fyrir flugvélahreyfla, skipskrúfur, læknisfræðilega nákvæmni ígræðslu og þunnvegg 3C vöruhylki - allt treysta á öflugri fimm ása stýritækni til að vinna flókið bogið yfirborð með mikilli skilvirkni og þéttum vikmörkum.
Fyrir CNC forritara, vélstjóra og verksmiðjustjóra sem skipta úr 3-ása í 5-ása framleiðslu, birtast tvö kjarna tæknileg hugtök ítrekað:RTCP (Rotational Tool Center Point)ogfastás vinnsla (3+2 fimm ása staðsetning). Margir notendur rugla saman vinnureglum sínum, viðeigandi atburðarásum og forritunaraðgerðum, sem leiðir til lítillar vinnslunákvæmni, endurtekinnar CAM endurforritun og sóun á framleiðslutíma.
Þessi opinbera handbók frá HCNC Group sundurliðar RTCP og fastása vinnslu, ber saman kjarnakosti þeirra, deilir innfæddum HCNC G-kóða forritunarleiðbeiningum og passar hverja aðgerð við raunveruleg iðnaðarvinnslutilvik, sem hjálpar þér að velja ákjósanlegasta 5-ása vinnsluhaminn fyrir verkstæði þitt.
Hvað er RTCP (Rotational Tool Center Point) - Sannur fullur 5-ása tengingarkjarna
Kjarnaskilgreining á RTCP
RTCP skammstöfun fyrir Rotational Tool Center Point, einnig þekktur sem verkfæraábending eftir eða verkfærastýringu í rauntíma í CNC iðnaði. Það er kjarnaeiginleikinn sem aðgreinir ósvikið 5-ása CNC kerfi frá gervi fimm-ása búnaði.
RTCP færir stjórnunarrökfræði CNC kerfisins frá snúningsmiðju snælda yfir í skurðarodd verkfærisins. Þegar snúningsásar sveiflast samstillt við 5-ása tengingu, reiknar HCNC stjórnkerfið sjálfkrafa út og bætir upp staðbundna tilfærslu tólsins í rauntíma og læsir skurðarpunktinum stranglega á forforstilltri verkfærabrautinni.
Hvað gerist án RTCP virka?

Ef fimm ása vélin þín starfar án RTCP bóta:
1. Allar sveiflur á snúningsásunum skapa ójafnað staðbundið frávik á tóli, sem veldur beint yfirskurði eða undirskurði á bognum vinnuhlutum.
2. Forritarar verða að handvirkt reikna lengdaruppbótargildi fyrir hvern einasta punkt inni í CAM hugbúnaði, sem passa nákvæmlega við snúningsradíus vélarinnar og lengd verkfæra.
3. Mynduð NC forrit eru vélsértæk og ekki flytjanleg. Breytingar á verkfærum, slit á verkfærum eða skiptingar á vélum knýja fram fulla CAM endurforritun, sem hækkar launakostnað og villuhættu.
Kjarnakostir HCNC Native RTCP virka
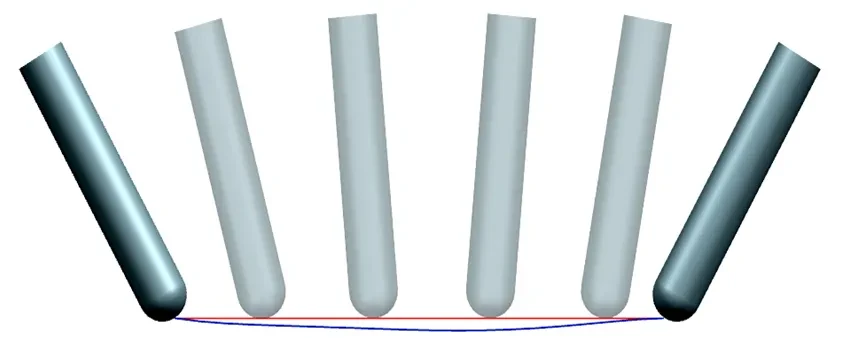
1. Einfölduð alhliða forritun: CAM forritun hunsar lengd verkfæra og vélrænni uppbyggingu vélarinnar; NC forrit geta keyrt á öllum HCNC fimm ása vélum án endurskoðunar eftir að skipt hefur verið um verkfæri.
2. Tryggð ofurhá nákvæmni: Rauntíma kraftmikil vélræn villuuppbót, tilvalin fyrir slétta, samfellda boginn yfirborðsvinnslu með míkron-stigi umburðarlyndi.
3. Sveigjanleg 5-ása tenging: Samtímis X/Y/Z línulegur ás + hreyfing á tveimur snúningsásum, útilokar sýnileg verkfærismerki og tengiþrep á flóknum flötum í frjálsu formi.
HCNC G-kóði til að virkja RTCP
Sérstök leiðbeiningin um að virkja RTCP á öllum HCNC fimm ása CNC kerfum erG43.4 Hxx, þar sem H táknar númer verkfæralengdarbóta sem passar við skurðarverkfærið þitt. Notaðu G49 til að loka RTCP og hætta við verkfæralengdarbætur eftir vinnslu.

Hvað er vinnsla með föstum ásum (3+2 fimm-ása staðsetning)?
Vinnureglur vinnslu með fastása

Fastása vinnsla, víða kölluð 3+2 ás vinnsla eða fimm ása stefnumótunarvinnsla, er hagkvæmasta upphafsstig fimm ása vinnsluaðferðin sem studd er af HCNC stýrikerfum.
Rekstrarflæði:
1. Áður en skorið er, keyrðu tvo snúningsása vélarinnar til að halla snældunni eða vinnustykkinu í fast markhorn.
2. Læstu öllum snúningsásum til að stöðva snúningshreyfingu alveg.
3. Vélin breytist í venjulegan 3-ása búnað og notar aðeins X, Y, Z línulega ása til að bora, mala, slá og klára útlínur.
Helstu kostir HCNC Fixed-Axis Machining
1. Vinna hallandi plan og hliðarveggi á skilvirkan hátt: Stilltu snælduna hornrétt á hornrétta eiginleika, keyrðu síðan staðlaðar 3-ása fastar lotur, þar á meðal G81 borun, G83 djúpholaborun og tapplotur án flókins 5-ása tengiforritunar.
2. Stuðningur við fullan radíusuppbót verkfæra: G41/G42 radíusjöfnun skeri virkar venjulega við hallandi hliðarfrágang, sem gerir kleift að fínstilla þolmörk á staðnum án þess að endurvinna CAM skrár.
3. Stöðugt hringlaga innskot: Native G02/G03 hringbogainterpolation myndar sléttari ávöl holur og hornfleti, með minni NC forritaskráarstærðum og hraðari framkvæmdarhraða.
HCNC Fixed-Axis Machining Forritunarstaðall
Heill föst ás forritalógík á HCNC CNC:
1.G43.4 H1 – Virkjaðu RTCP, hlaða nr.1 lengdarbætur á verkfæri
2.G68.X_Y_Z_I_J_K_ – Búðu til einkennandi hnitakerfi (Euler horn snúningsröð Z→X→Z)
3.G53.1 / G53.2 – Sveifla verkfæraás samsíða einkennandi hnit Z-ás
- G53.1 (Non-RTCP): Aðeins hreyfing á snúningsás, engin línuleg uppbót
- G53.2 (RTCP háttur): Samstilltur línuleg ásleiðrétting til að festa hlutfallslega stöðu á milli verkfæraodda og vinnustykkis
4. Vinna skurðarkóða (G01, G81, G02 osfrv.)
5.G69 – Hætta við einkennandi hnitakerfi
6.G49 – Lokaðu RTCP, fjarlægðu tóllengdarbætur

Þrjár aðferðir til að byggja upp einkennandi hnitakerfi á HCNC
HCNC fimm ása stýringar styðja þrjú stöðluð snið fyrir skilgreiningu G68 hnitakerfis, aðlagast mismunandi CAM eftirvinnslu úttaksvenjum:
1.G68.2 X_Y_Z_I_J_K_ (Euler hornstilling): Snúningsröð Z-ás → X-ás → Z-ás
2.G68.3 X_Y_Z_A_B_C_ (rýmishornsstilling): Snúðu fyrst vél X, síðan Y, síðan Z
3.G68.4 X_Y_Z_ (Núverandi líkamsstaða): Lestu beint núverandi snúningsstöðu snælda til að læsa hnitakerfinu

Atburðarás iðnaðarforrita – Hvenær á að velja RTCP vs vinnslu með fastása
Sviðsmynd 1 – Föst ás 3+2 vinnsla (vinnsla með hallandi moldholum)

Passar best fyrir: Borun á holu í moldgrunni, vinnslu á hliðarhliðum á prismatískum festingum með mörgum hornum, burðarhlutar í bíla með aðskildum hornaðgerðum. Kostur: Mikil stífni eftir læsingu á snúningsásum, stöðugur þungur skurður, einföld forritun, lágur námsþröskuldur stjórnanda, hentugur fyrir fjöldaframleiðslu á ósamfelldum bognum hlutum.
Sviðsmynd 2 – RTCP full 5-ása tenging (S-part hliðarfræsing frágangur)

Besta passa: Standard S prófunarhluti nákvæmni skoðun, þunn-vegg bogið mold yfirborð frágangur, samfellda frjáls-form útlínur hluti sem krefjast óaðfinnanlegur yfirborðsgæði. Kostur: Ein klemmandi fullkomin vinnsla á fullu yfirborði, núll verkfæratengimerki, samkvæmur yfirborðsgrófleiki á flóknum bognum sniðum.
Atburðarás 3 - RTCP fullur 5-ása tenging (kúra og blaðfrágangur)

Passar best: Flugvélar, gastúrbínublöð, skipsskrúfur, lækningatúrbínuígræðslur með snúið samfellt bogið yfirborð. Kjarni óbætanlegt gildi: Kraftmikil aðlögun í rauntíma á horni verkfæra til að viðhalda hámarkssnertingu við klippingu við snúin blað; 3+2 vinnsla á föstum ási getur ekki lokið óslitinni frágangi á lokuðum bliskrásum.
Ályktun – Fínstilltu 5-ása verkflæði með HCNC tvískiptri stjórnunarstillingum
Fimm ása CNC vinnsla er ekki bara háþróaður tækniskjár, heldur markviss lausn til að leysa flókna nákvæmni framleiðslu flöskuhálsa.
- RTCP fullur 5-ása tenging færir sveigjanlegan, samfellda boginn yfirborðsvinnslugetu, sem uppfyllir kröfur um mjög nákvæmar loftrýmis-, læknisfræðilegar og hágæða moldframleiðslu.
- Föst ás 3+2 vinnsla heldur stífleika, skilvirkni og einföldum aðgerðum hefðbundinnar 3-ása mölunar, tilvalið fyrir hallandi holu, marghliða staka massavinnslu.
Að ná tökum á mismuninum á milli RTCP og vinnslu með föstum ásum, og að passa rétta vinnsluhaminn við rúmfræði vinnustykkisins þíns, er mikilvægur áfangi fyrir alla CNC verkfræðinga sem uppfæra úr 3-ása í faglega fimm ása framleiðslu.
Öll HCNC fimm ása CNC kerfi eru með innbyggðum innbyggðum RTCP og fullum G68/G53 röð fastása forritunaraðgerðum, með fullkomnum tækniskjölum og forritunarþjálfun eftir sölu fyrir alþjóðlega framleiðendur.
Algengar spurningar
Spurning 1: Get ég keyrt vinnslu á föstum ási án þess að RTCP sé virkjað á HCNC kerfum?
A: Já. Þú getur framkvæmt G68 röð hnitstaðsetningar undir G53.1 non-RTCP ham, en við mælum með G43.4+G53.2 RTCP ham fyrir meiri staðsetningarnákvæmni og auðveldari aðlögun á staðnum.
Spurning 2: Hvaða hlutar er ekki hægt að vinna með 3+2 fastása vinnslu?
A: Stöðugt snúið yfirborð í frjálsu formi eins og hjólablöð, blisks og S-hlutar þurfa fulla RTCP fimm ása tengingu; sundurliðuð staðsetning á föstum ás mun framleiða augljós skrefamerki og víddarvillur.
Q3: Eru HCNC RTCP forrit samhæft við aðrar tegundir fimm ása véla?
A: NC forrit sem eru skrifuð undir HCNC RTCP rökfræði eru verkfæraslóðamiðuð í stað vélarsnúningsstilla, bjóða upp á framúrskarandi færanleika milli véla með samsvarandi eftirvinnsluvélum.